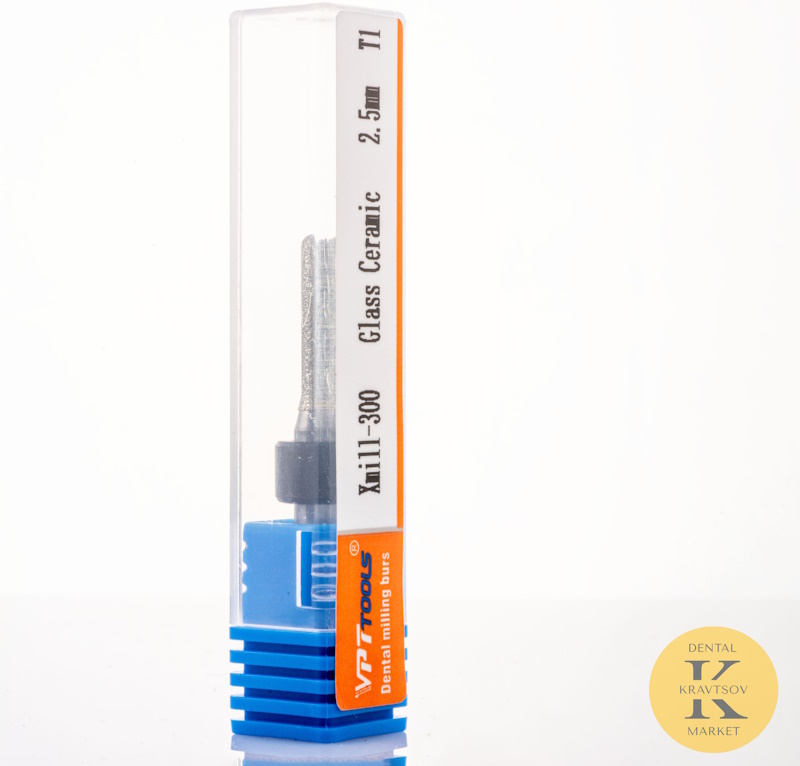
Собрать комплект фрез для фрезерного станка — задача вроде бы простая, пока не приходит время обрабатывать сложный каркас из диоксида циркония. Тут внезапно выясняется, что одной универсальной фрезой далеко не уедешь, а десяток похожих инструментов в шкафу ещё не гарантирует хорошего результата. Если требуется аккуратно обрабатывать циркониевые заготовки на XTCERA X-mill 500, то фреза стоматологическая должна подбираться с учётом конкретной операции, геометрии детали и требований к точности. Причём ошибка в выборе инструмента иногда обнаруживается не сразу, а уже после поломки тонкого кончика или обнаружения нежелательных следов на поверхности. Давайте без лишней теории разберёмся, какой набор действительно нужен клинике или зуботехнической лаборатории, а на чём можно не тратить бюджет.
Базовое трио фрез
Для повседневной работы с диоксидом циркония нет смысла начинать с закупки всех доступных диаметров. Гораздо разумнее собрать рабочее трио VPT Tools: черновую фрезу 2,0 мм Plus, контурную 0,6 мм и микротекстурную 0,3 мм. У каждой свой участок работы, и подменять один инструмент другим — примерно как пытаться обработать крупную деталь часовым механизмом. Теоретически движение возможно, практически результат будет сомнительным. Для станка XTCERA X-mill 500 такой комплект станет отправной точкой, если режимы обработки и геометрия заготовок соответствуют возможностям инструмента:
- 2,0 мм Plus. Основная нагрузка при черновой и получерновой обработке ложится именно на неё. Увеличенный диаметр помогает быстрее снимать материал, а удлинённая конструкция позволяет работать на необходимой глубине. Но использовать её там, где требуется филигранная точность, не стоит.
- 0,6 мм. Инструмент для проработки контуров, узких участков и более сложных переходов. Когда крупная фреза уже не обеспечивает нужную геометрию, этот диаметр позволяет двигаться точнее.
- 0,3 мм. Самый деликатный участник набора. Он нужен для мелких анатомических деталей, тонких элементов каркаса и участков, где грубая обработка оставит слишком заметный след.
Такое распределение обязанностей помогает не перегружать маленькие фрезы и не заставлять крупные выполнять ювелирную работу. В результате инструмент расходуется рациональнее, а качество поверхности становится предсказуемее. По крайней мере, при условии, что CAM-стратегия не пытается выжать из фрезы невозможное.
Совместимость со станком
Диаметр хвостовика 4 мм — необходимый параметр при подборе перечисленных моделей, но далеко не единственный. Даже если фреза физически входит в цангу, это ещё не означает, что она корректно работает в конкретной конфигурации оборудования. У XTCERA X-mill 500 есть собственные требования к инструменту, а фактическая совместимость зависит от исполнения фрезы, её геометрии и настроек обработки. Ошибка на этом этапе может обойтись дороже, чем разница в цене между двумя моделями. Поэтому перед заказом стоит проверить:
- Рабочую длину. Для глубоких участков важен достаточный вылет, но чрезмерно длинный инструмент при неправильной нагрузке становится менее устойчивым.
- Геометрию режущей части. Учитывайте форму кончика, длину рабочей зоны и возможность обработки нужных участков циркониевой заготовки.
- Допустимые режимы. Обороты, подача и стратегия фрезерования должны соответствовать рекомендациям производителя инструмента и оборудования.
- Параметры хвостовика. Проверяйте не только номинальные 4 мм, но и точность изготовления, состояние поверхности и требования к закреплению.
- Настройки CAM. Диаметр инструмента должен быть правильно указан в библиотеке, иначе расчёт траектории окажется далёк от реальности.
Есть и бытовая деталь, которую легко упустить: перед установкой полезно проверить чистоту цанги и посадочного места. Мелкая пыль, загрязнение или неправильное закрепление способны испортить работу даже качественной фрезы. А списывать всё на «неудачную партию» после этого как минимум преждевременно.
Расширенный комплект
Базовое трио закрывает многие типовые операции, однако лаборатории с разнообразными заказами часто требуется запас по возможностям. Например, одна смена может включать одиночные коронки, протяжённые мостовидные конструкции и каркасы с выраженной анатомией. Здесь расширенный набор полезен не количеством ради количества, а возможностью точнее распределять нагрузку. При этом обещать, что три диаметра или определённая коллекция автоматически закроют ровно 99% всех задач, было бы нечестно: многое зависит от номенклатуры работ, оборудования и программных стратегий.
К основному комплекту стоит добавить:
- Запасную фрезу 2,0 мм Plus. Если черновой инструмент выходит из строя в середине задания, работа может остановиться целиком. Запас здесь оправдан.
- Дополнительную фрезу 0,6 мм. Она пригодится при высокой загрузке и позволит не останавливать производство из-за износа контурного инструмента.
- Несколько фрез 0,3 мм. Тонкая рабочая часть особенно чувствительна к боковым нагрузкам и ошибкам траектории. Держать одну-единственную такую фрезу на всю лабораторию — экономия с сомнительным эффектом.
- Альтернативные исполнения инструмента. Если конкретные конструкции требуют другого вылета или геометрии, подбирать модель следует по документации VPT Tools и рекомендациям для X-mill 500.
- Комплект для разных стратегий обработки. Состав определяют реальные заказы: универсального решения для любых заготовок, глубин и анатомических форм не существует.
Приобретать всё сразу необязательно. Сначала проанализируйте несколько десятков выполненных работ: какие фрезы используются чаще, какие операции занимают больше времени, где регулярно возникает износ. Такие записи дают куда больше пользы, чем внушительный запас инструмента, купленного по принципу «вдруг пригодится».
Цена одного элемента
Стоимость фрезы сама по себе мало говорит о выгоде. Для лаборатории важнее понять, во сколько обходится обработка одной коронки или другого элемента с учётом ресурса инструмента, времени работы и возможных переделок. Допустим, фреза стоит 3000 рублей и позволяет изготовить 150 элементов при соблюдении рекомендованных режимов. Только её расход составит 20 рублей на элемент. Если фактический ресурс окажется вдвое меньше, затраты вырастут до 40 рублей — ещё до учёта простоев и повторной обработки.
Для практического расчёта понадобттся:
- Цена инструмента. Учитывайте реальную стоимость покупки, а не только цену из прайс-листа без доставки и прочих расходов.
- Фактический ресурс. Считайте количество пригодных элементов до замены фрезы, фиксируя диаметр и модель инструмента.
- Потери времени. Замена сломанной фрезы, повторный запуск задания и дополнительный контроль тоже требуют ресурсов.
- Стоимость переделки. Если повреждение инструмента привело к браку, включайте в расчёт повторную обработку, расход заготовки и труд специалиста.
- Стабильность результата. Предсказуемый износ упрощает планирование закупок и помогает не менять настройки наугад.
Предположим, более дорогая модель позволяет обработать 200 элементов вместо 150 при сопоставимых условиях. При цене 3000 рублей расход снизится с 20 до 15 рублей на элемент. Но считать такой ресурс гарантированным нельзя: результат зависит от режимов, конструкции заготовок, обслуживания станка и критериев замены фрезы. Фактические данные лаборатории здесь важнее рекламных обещаний.
Полный гид по стоматологическим фрезам
Для XTCERA X-mill 500 разумная отправная точка — комплект VPT Tools диаметром 2,0, 0,6 и 0,3 мм с хвостовиками 4 мм, подобранный под обработку диоксида циркония. Расширять его лучше по реальной загрузке, сохраняя запас наиболее востребованных инструментов и проверяя совместимость каждой модели. При выборе оценивайте не только цену, но и рабочую геометрию, ресурс, требования к режимам и последствия возможной поломки. Именно такой подход позволяет собрать практичный набор без лишних закупок и неприятных сюрпризов в середине рабочего дня.